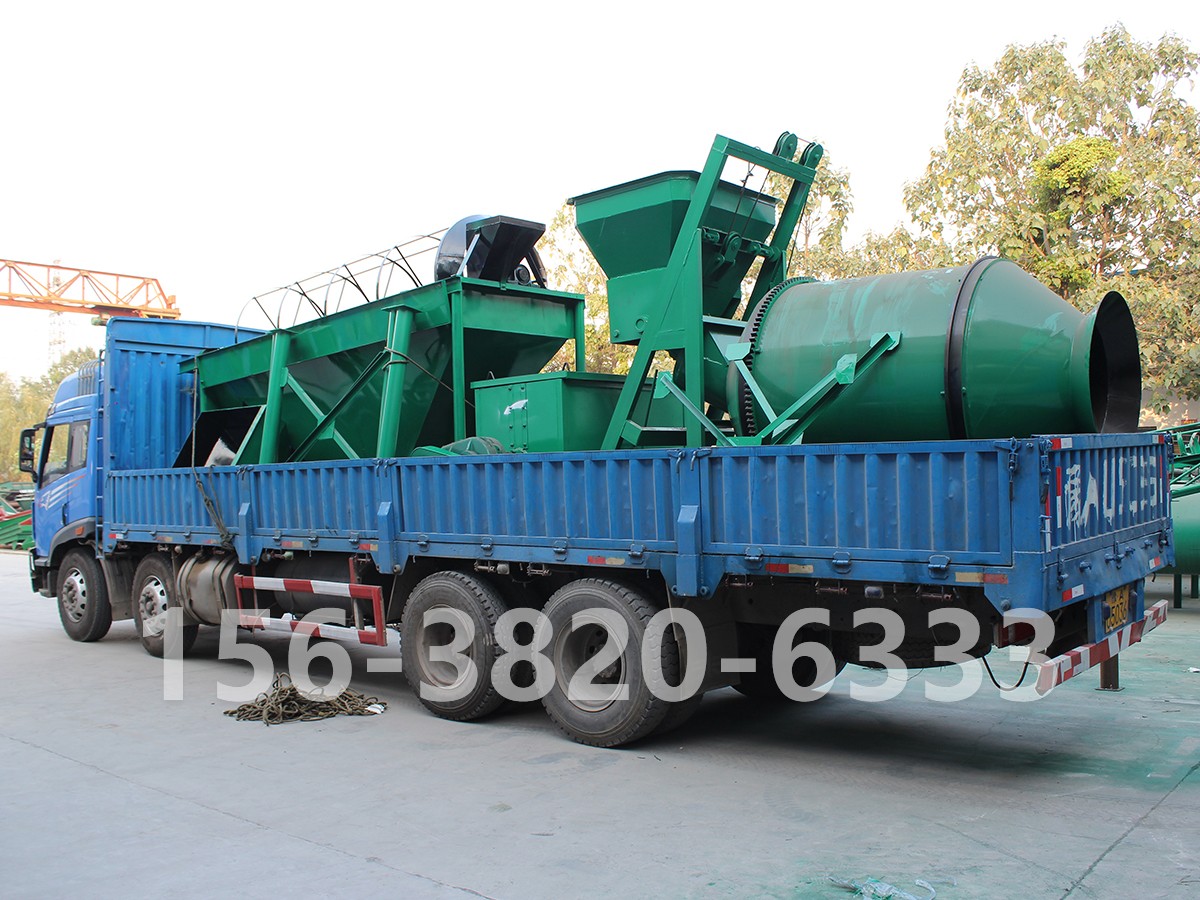
全自动BB肥掺混生产线依托PLC智能控制系统实现全流程闭环联动,从原料入库到成品码垛全程无需人工干预,可将配料误差控制在±0.5%以内,混合均匀度≥95%,完全满足测土配方肥、大田专用肥的规模化标准化生产需求。郑州华强重工作为河南本土源头厂家,可提供全套本地化落地服务,适配河南本地农资肥企的产能升级需求。
1. 原料预处理与缓存工段
这是生产线的前置基础环节,直接避免后续配料环节出现堵料、卡秤问题:
不同粒径的氮、磷、钾单质肥颗粒,分别送入独立的原料储料仓,仓体配置防架桥破拱装置,避免高粘性肥料颗粒在仓内结块堵塞出料口。
原料进入储料仓前先经过筛分处理,筛除粒径超标的大颗粒结块,保证所有原料颗粒粒径差控制在2mm以内,从根源上避免后续掺混过程中出现颗粒离析分层的问题。
微量元素、中量元素等小料单独设置小料预混仓,提前完成预分散,避免微量成分在大量原料中分布不均,保障配方精度完全符合国标要求。
2. 全自动精准配化工段
这是保障BB肥配方精准的核心环节,完全替代人工称重,彻底杜绝配比偏差:
采用独立式减重配料秤,每种原料对应一台专属称重单元,按照预设配方参数依次完成动态称重,单种原料称重精度可达±0.2%,远高于行业标准要求。
配料全程接入PLC智能控制系统,所有原料完成称重后,系统自动校验总重量偏差,偏差超标的批次自动触发预警,不会流入下一个环节。
配料完成后所有原料同步向混合机进料,避免单一原料提前进入混合机,从进料阶段就保障物料分布均匀,不会出现局部配比失衡的问题。
3. 增效无死角掺混工段
这是决定BB肥产品品质的核心工序,直接决定肥料养分分布的均匀性:
优先选用双轴桨叶式无重力混合机,物料在机内形成全方位悬浮料幕,3-5分钟即可完成整批次物料的均匀掺混,混合均匀度变异系数CV≤5%,完全符合掺混肥国标要求。
机体内壁做镜面抛光防粘处理,搭配快开式全开门清仓结构,换不同配方生产时,10分钟即可完成机内残留清理,彻底避免不同配方物料交叉污染。
混合机出料口配置缓冲过渡料仓,搭配流量传感器实时监测出料速度,和后端包装机实现信号联动,既不会出现包装机待料空转,也不会出现物料在包装机进料口堆积溢出的问题。
4. 成品筛分与防离析工段
这是很多生产线容易忽略的关键环节,能大幅提升成品合格率:
掺混完成的物料先进入回转筛,筛除少量破碎产生的细粉和结块,保证成品颗粒均匀一致,避免后续包装环节出现分层。
筛分后的物料采用柔性皮带输送至成品缓冲仓,输送过程中全程避免大角度提升,从工艺上减少不同比重颗粒的离析分层现象,保证每一袋肥料的养分分布完全一致。
5. 全自动计量包装工段
这是生产线的 一环,直接保障成品包装精度和生产效率:
采用双斗式定量包装秤,针对25kg/50kg常规编织袋规格,包装速度可达200-300袋/小时,单袋重量偏差严格控制在±0.5%以内,完全符合计量法规要求。
包装口配套全封闭除尘系统,车间粉尘浓度控制在安全范围内,既改善操作环境,也避免原料粉尘无组织排放造成物料损耗。
包装完成后的成品袋,经过自动缝包、输送,直接对接高位码垛机,完成整层码垛后由叉车转运入库,全程无需人工接触物料,大幅降低人工劳动强度。
6. 全流程智能联动管控要点
整条生产线所有设备接入同一套PLC控制系统,在中控室就能完成全流程参数设置、状态监控、故障预警,生产数据自动留存可追溯,完全满足农资产品的监管溯源要求。河南本地项目可享受郑州华强重工的上门安装调试服务,售后24小时响应,快速帮你实现生产线的稳定投产。