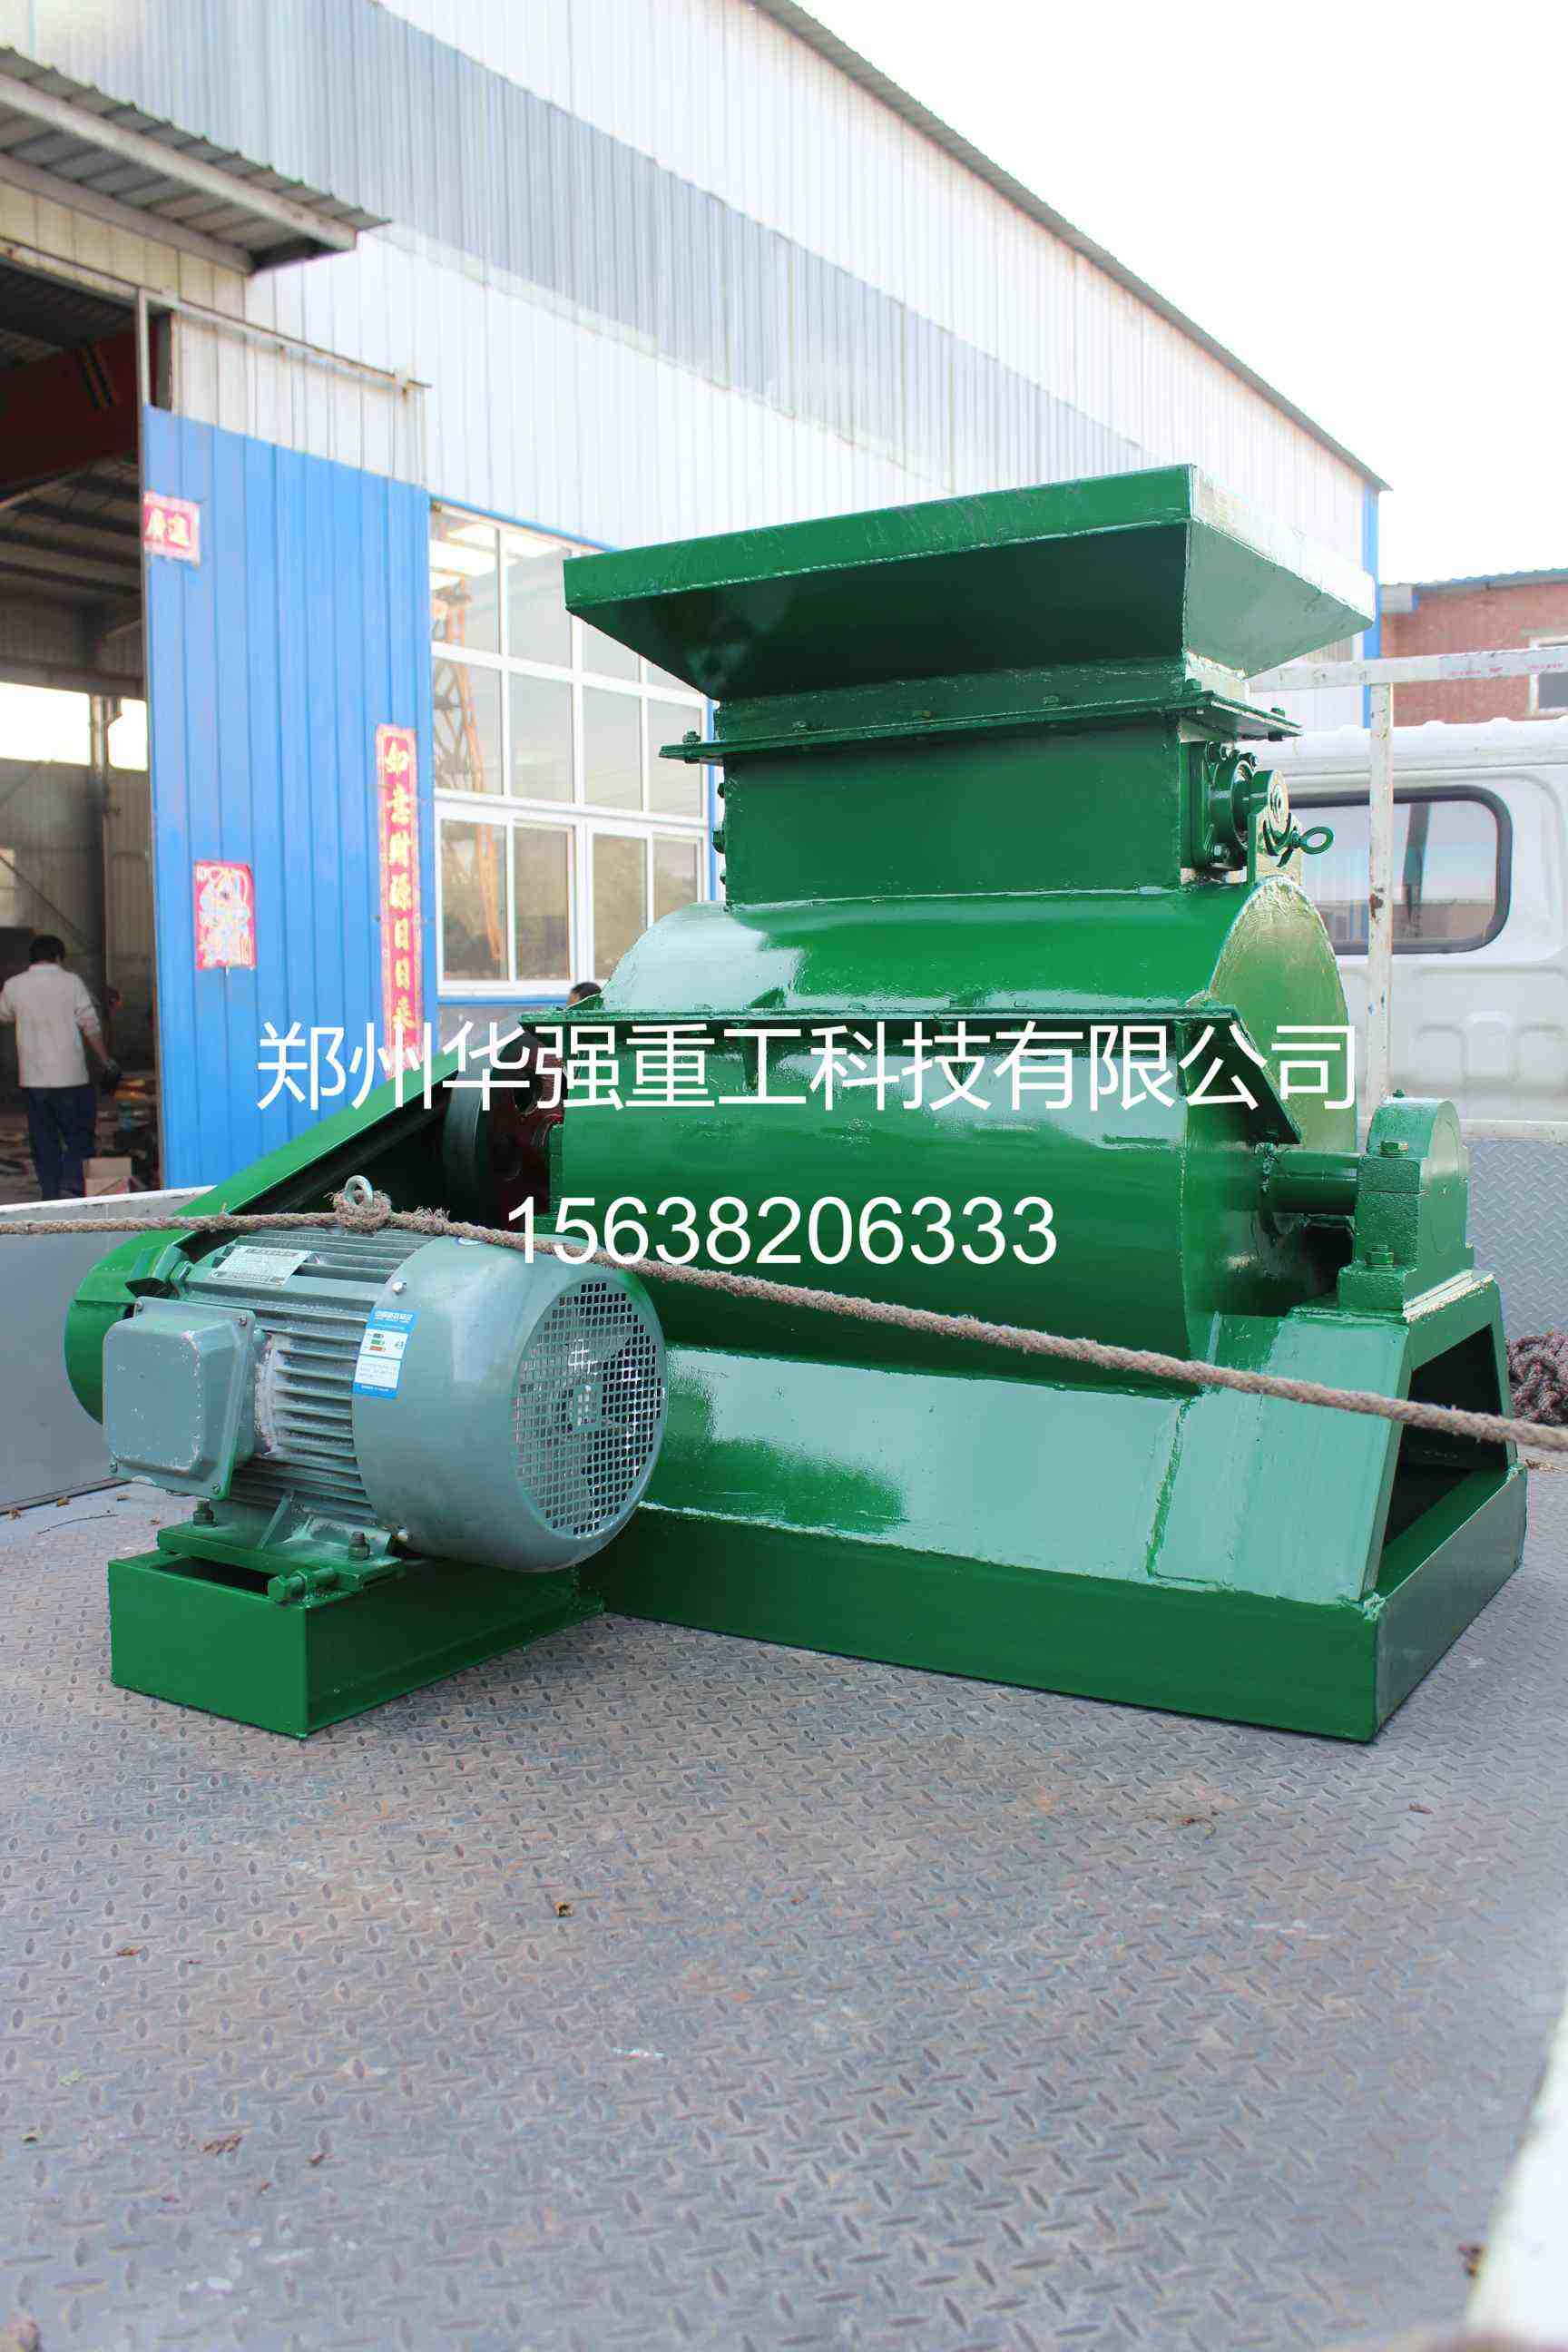
尿素看着是白色颗粒,但对粉碎机的腐蚀杀伤力远超很多人的想象。不少厂家图便宜买了碳钢机,用不到半年腔体烂穿、刀片锈死、轴承卡死,维修费比设备本身还贵。要搞懂尿素粉碎机该用什么材质,先得明白尿素到底"毒"在哪。
一是强吸湿性。 尿素临界相对湿度在20℃时约80%,一旦环境潮湿就迅速吸潮,表面溶解成高浓度尿素溶液,附着在腔壁和刀片上。
二是水解产生氨。 尿素遇水水解生成氨基甲酸铵和氨,氨溶于水呈碱性,对金属形成持续的碱性腐蚀环境。
三是渗透结晶。 尿素溶液渗透性极强,会钻进焊缝、螺栓缝隙、铸件气孔,水分蒸发后重新结晶,结晶体积膨胀把缝隙撑开,形成"腐蚀加胀裂"的叠加破坏。
这三件事叠加,普通碳钢在尿素工况下几个月就出问题,铸铁件更脆,焊缝处先生锈穿孔。
304不锈钢:性价比 。 这是尿素粉碎机接触物料部分很主流的材质选择。304含18%铬、8%镍,表面能形成致密的氧化铬钝化膜,对尿素、氨水、氨基甲酸铵这类介质有良好耐蚀性,能扛住日常工况的腐蚀。腔体内壁、刀片、主轴、出料口、衬板这些直接接触物料的部件,建议全部用304。价格比碳钢高30%至50%,但寿命能延长数倍。
316L不锈钢:高湿高氯环境升级款。 如果原料里掺了氯化钾、氯化铵(很多掺混肥配方都有),或者车间湿度长期偏高、沿海地区盐雾重,氯离子会破坏304的钝化膜造成点蚀。316L含2%至3%钼,抗氯离子腐蚀能力明显强于304。做高端BB肥、含氯配方、沿海厂区,建议关键部件升级到316L。
碳钢加防腐涂层:预算有限时的折中。 预算实在卡得紧,可以用碳钢做机体和机架,但与物料接触的腔体内壁必须做防腐处理。常见做法是内衬超高分子量聚乙烯板或聚丙烯板,表面光滑不易粘料,同时隔绝尿素溶液与钢材接触;或者做环氧树脂、聚氨酯防腐涂层。缺点是涂层会磨损脱落,需要定期检查补涂,寿命不如不锈钢整体结构。
刀片材质另算。 刀片不光要防腐,还要耐磨。尿素本身硬度不高,但结块后硬度上升,加上可能混入的杂质,普通刀片磨损很快。建议选高铬合金或高锰钢锻造刀片,经淬火处理后表面硬度HRC55以上,兼顾耐磨和一定的耐蚀性。部分厂家在不锈钢刀片基体上堆焊硬质合金,耐磨性更好。
焊缝是薄弱环节。 不锈钢焊接如果工艺不过关,焊缝处铬元素烧损形成贫铬区,反而比碳钢更容易生锈。要求厂家做氩弧焊、焊后做酸洗钝化处理,整机交付前做钝化膜检测。
密封件也要耐氨。 轴端密封、机门密封条要选耐氨耐碱的材质,普通橡胶在氨环境下会老化发硬、开裂漏粉。建议用丁腈橡胶或氟橡胶。
螺栓别混用。 腔体内的连接螺栓要用不锈钢材质,碳钢螺栓在尿素环境里锈死后根本拆不下来,换刀片时只能切割。
机架可以省。 不与物料接触的机架、底座、电机罩用碳钢喷漆完全没问题,没必要整机全不锈钢,这样能省下一大笔钱。
普通农用尿素、干燥车间环境,选304不锈钢接触物料部分加碳钢机架;含氯配方、高湿沿海、水溶肥精细加工,升级316L;预算紧张选碳钢内衬聚乙烯板,但要接受定期换衬板的维护成本。